近几年砂石行业环保监管趋严,洗砂含水率超标、尾矿处理不达标等问题,成为制约不少中小砂石厂盈利的核心瓶颈。作为筛洗生产线的核心配套设备,砂石厂用脱水筛设备可高效降低物料含水率,同时提升尾矿处理整体效果,正成为行业公认的增效标配。
砂石厂脱水筛的核心价值:破解传统筛洗工艺三大痛点
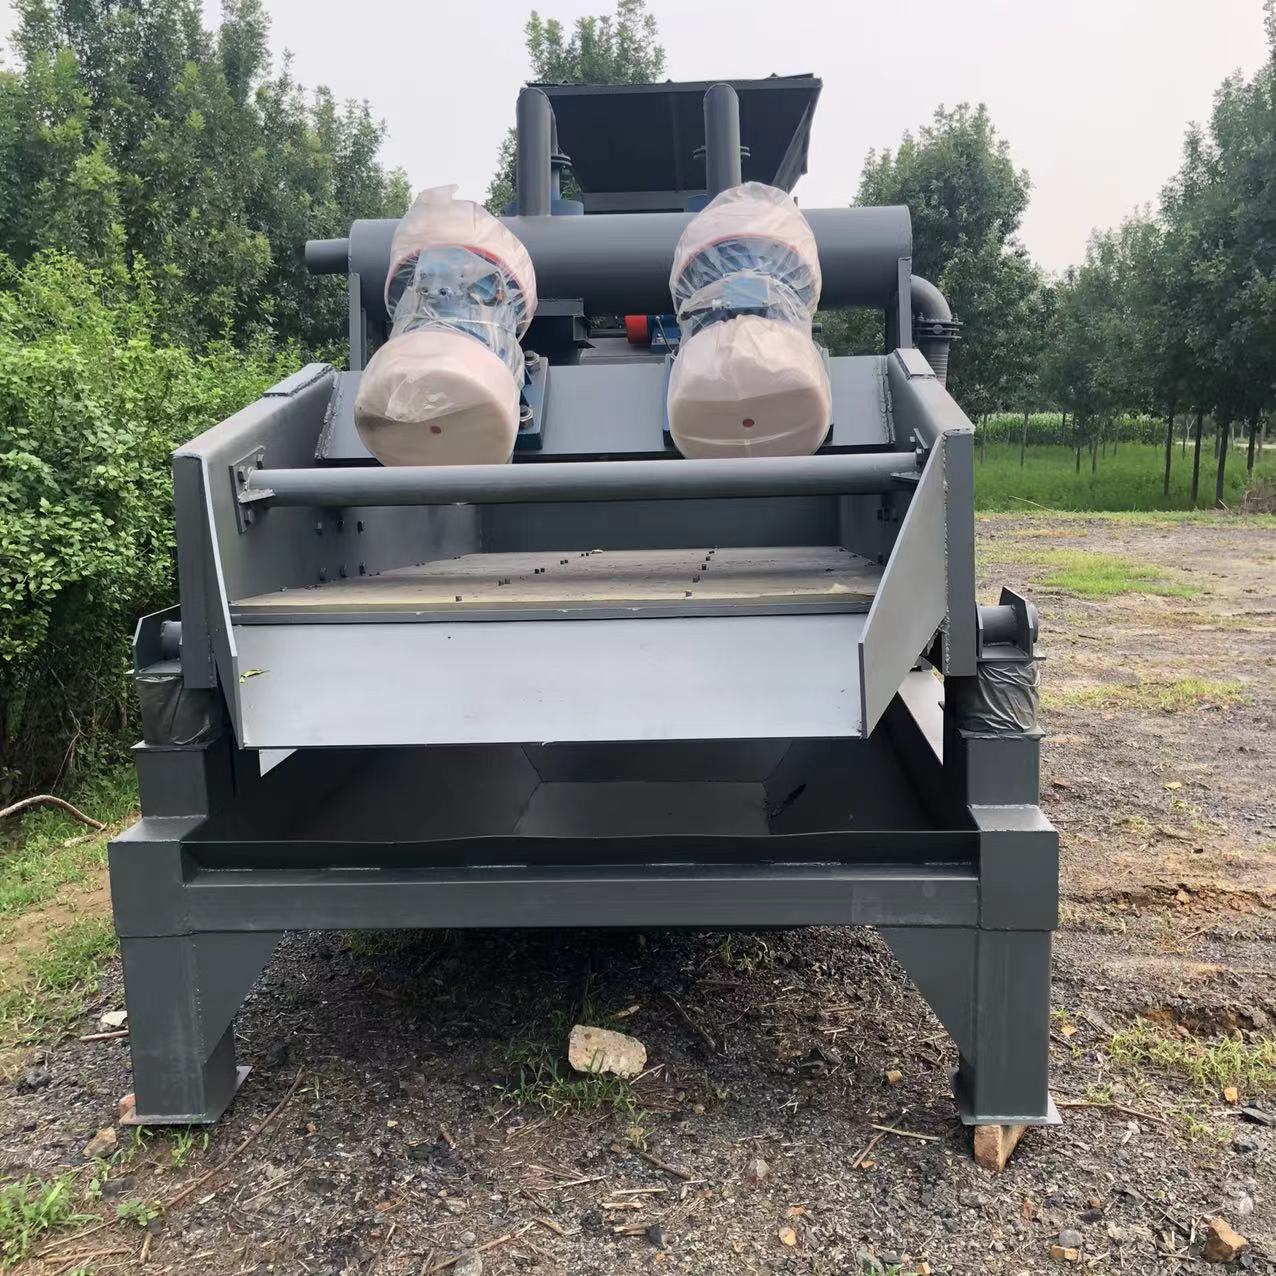
传统砂石筛洗工艺普遍存在三个难以解决的痛点:一是洗后砂石含水率普遍超过20%,需要晾晒3-5天才能装车,既占用场地又影响出货周转效率;二是洗砂过程中0.16-3mm的细沙随污水流失,原料损耗最高可达25%,直接拉低产品利润;三是尾矿含水率过高,无法直接资源化利用,堆存还存在渗漏、扬尘等环保风险。
据行业不完全统计,未配套脱水筛的砂石厂,单吨砂石的综合处理成本比配套厂家高8-12元,尾矿合规处理成本更是高出40%以上。

优质脱水筛的选型核心:技术参数与场景适配性并重
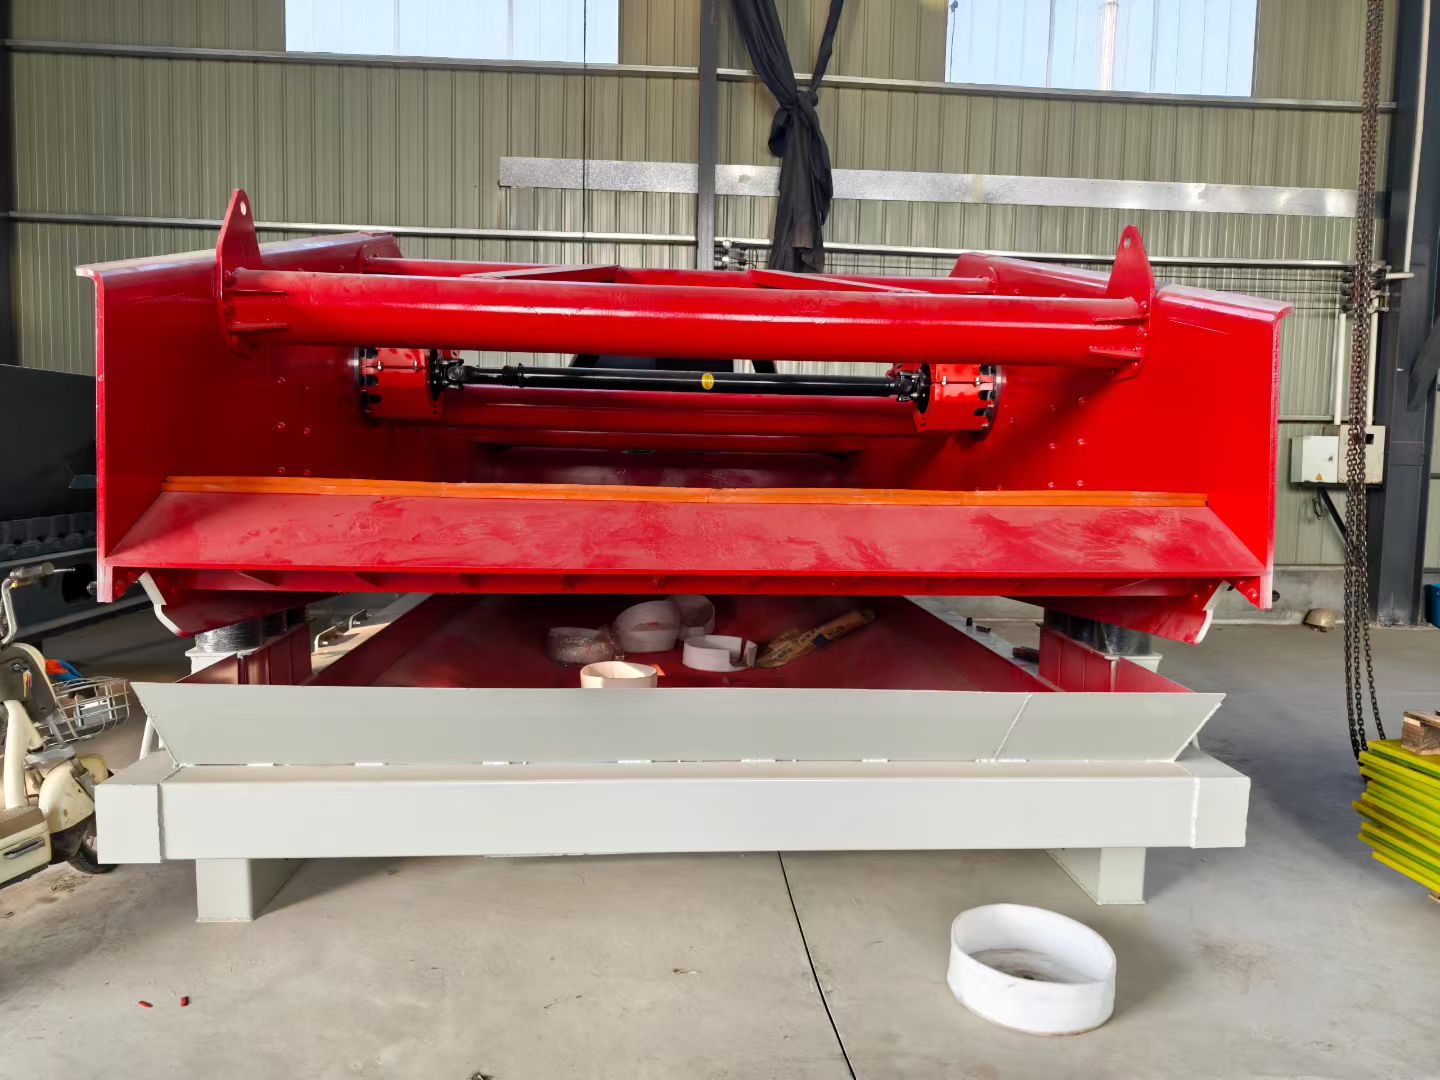
砂石厂选择脱水筛时,不能只看价格,要重点关注三个核心指标:首先是脱水效率,优质设备处理后的砂石含水率可稳定控制在12%以内,无需额外晾晒即可直接装车;其次要看筛网耐磨度和防堵设计,避免频繁更换配件耽误生产;最后要考虑机型适配性,固定式适合产能稳定的大型沙场,移动式更适合小产能、多场地作业的项目。 邢台市天菱机械制造厂、国内头部重工机械企业等主流供应商的脱水筛产品,普遍采用多层耐磨筛网设计,可同步完成脱泥、脱水、分级作业,适配各类砂石原料、建筑垃圾再生料的处理需求,还可根据现有生产线参数定制接口,无需大规模改造即可投产。
脱水筛的落地增效逻辑:打通尾矿处理全链路价值
脱水筛的作用不止是降低成品砂含水率,更能同步回收洗砂污水中的细沙,减少原料损耗,同时脱水后的尾矿固形物占比提升,可直接用于路基填料、环保制砖等场景,实现尾矿资源化利用,大幅降低环保合规成本。 邢台市天菱机械制造厂针对砂石厂的成套需求,可将脱水筛与滚筒筛、洗砂机、细沙回收机等设备组合适配,帮助企业一次性解决筛洗、脱水、尾矿处理全流程问题,减少多厂商对接的沟通成本。据某南方大型沙场实测,配套适配的脱水筛后,企业细沙回收率提升22%,尾矿综合利用率提升31%,单月可新增盈利近10万元。
随着砂石行业向规范化、集约化方向发展,脱水筛的应用渗透率还将持续提升。砂石厂在选择设备时,可优先考察源头实体厂商的产品,通过带料试机的方式验证脱水效果,结合自身产能、场地情况选择适配机型,才能最大化发挥设备的增效价值。(全文约1180字)